向いている人
- 工場設備で使うセンサの全体像をつかみたい人
- 近接・光電・リミットなどの違いを整理したい人
- センサ信号とPLC入力の関係を理解したい人
この記事は、センサの種類や出力方式を一般化しすぎないよう、メーカー公式の技術解説を確認して整理しています。実機では、対象型式の検出方式、検出距離、電源・出力仕様、周囲条件、接続先機器の仕様を個別のカタログ・マニュアルで確認してください。
記事内容更新日:
公式資料確認日:
センサとは、物の有無、位置、距離、圧力、流量、温度などの状態や物理量を検出し、制御や表示で扱える信号に変える機器の総称です。
工場の自動機では、ワーク到着、シリンダ位置、圧力の成立、温度、回転位置などを知るために使われます。PLC制御では入力側の情報源になることが多いため、初心者のうちは「設備が今どうなっているかを制御側へ知らせる機器」と考えると流れをつかみやすいです。
近接センサや光電センサのようにON/OFFを出すものもあれば、圧力・温度・変位を連続値として扱うもの、エンコーダのようにパルスを出すものもあります。すべてのセンサがPLCの通常のデジタル入力へ直接つながるわけではありません。
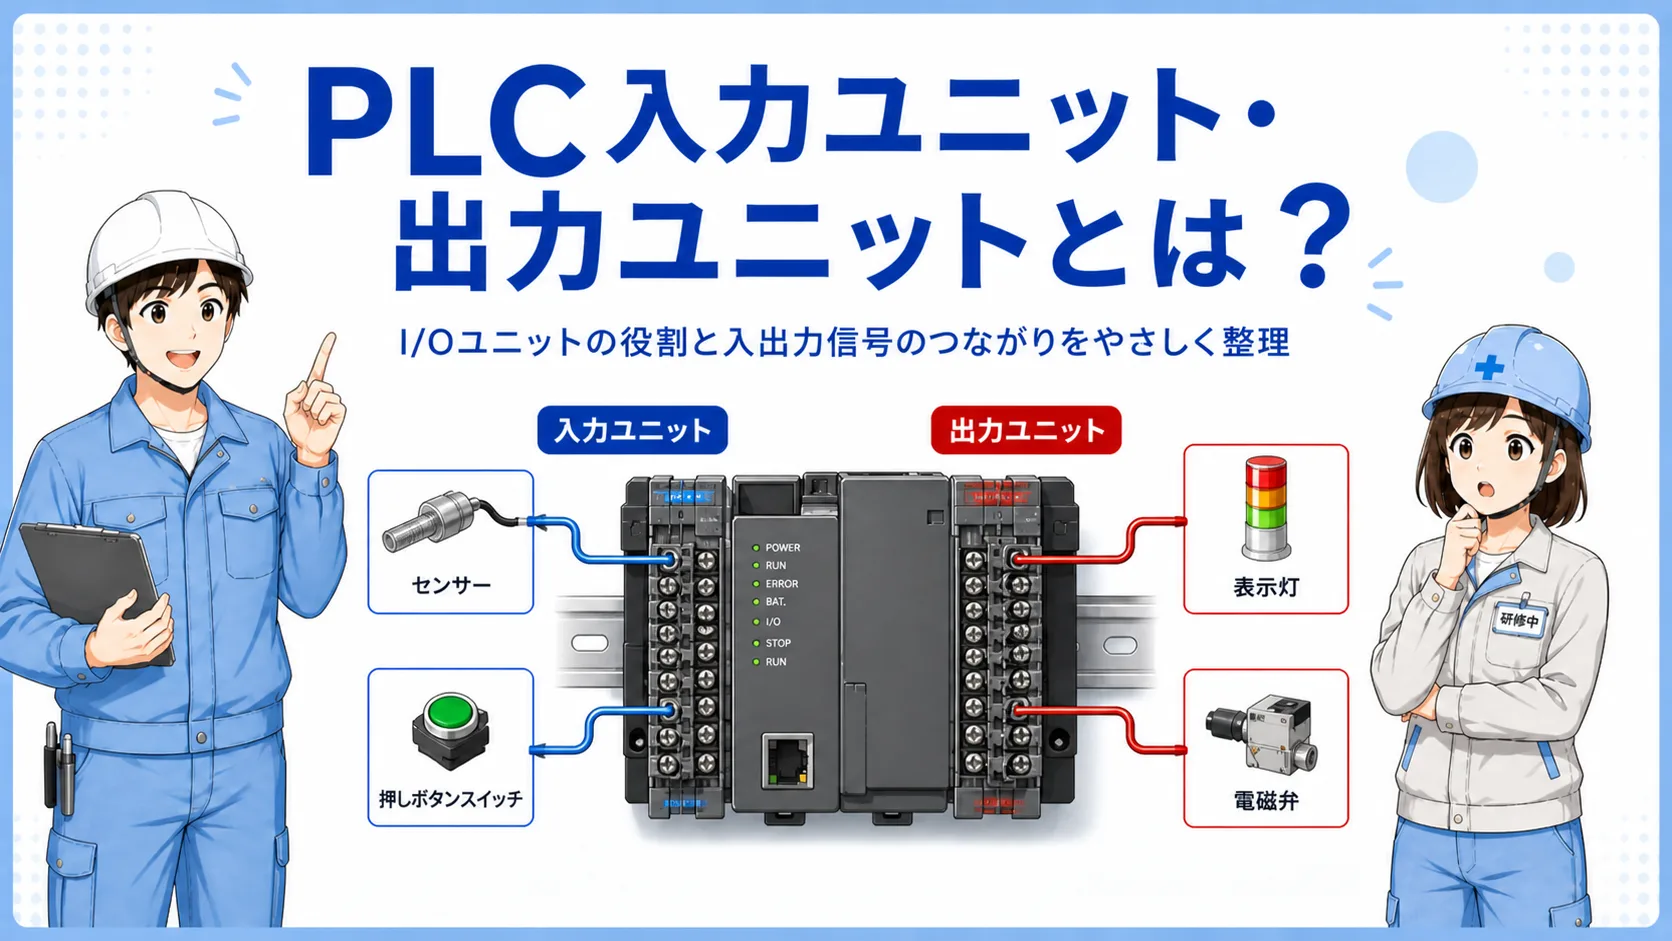
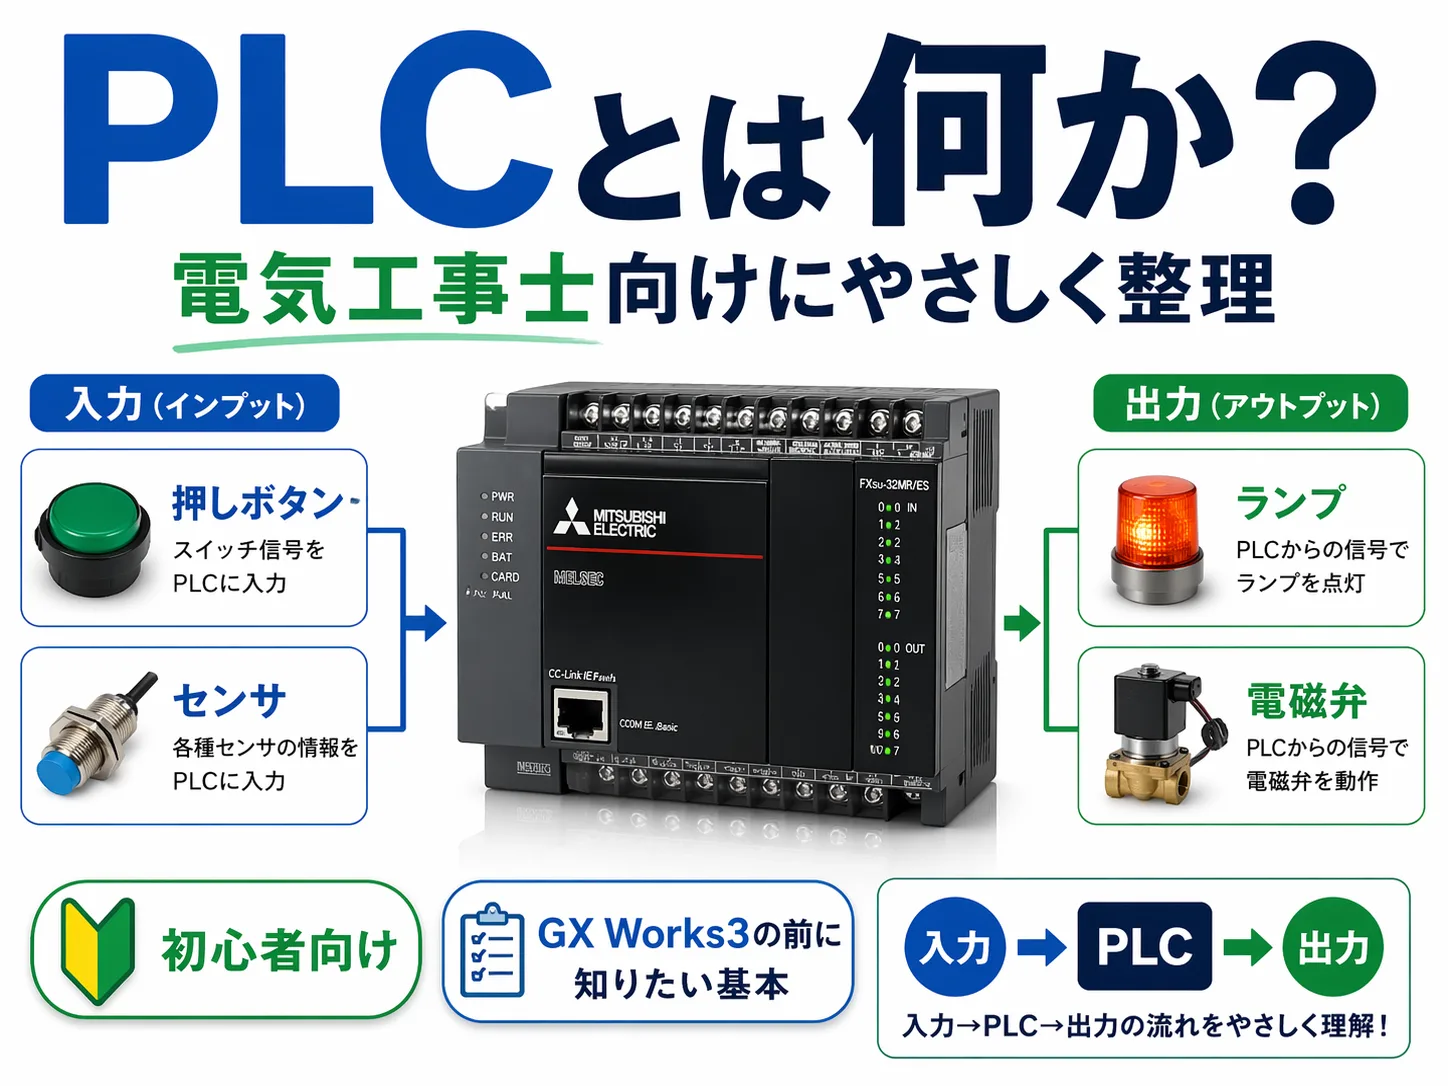
基本の流れは、現場の変化 → センサが検出 → 信号を出す → PLCや入力機器が受け取る → プログラムが判断 → 出力側が動くです。ただし、センサの種類によっては専用入力ユニット、変換器、アンプ、通信機器などを介します。
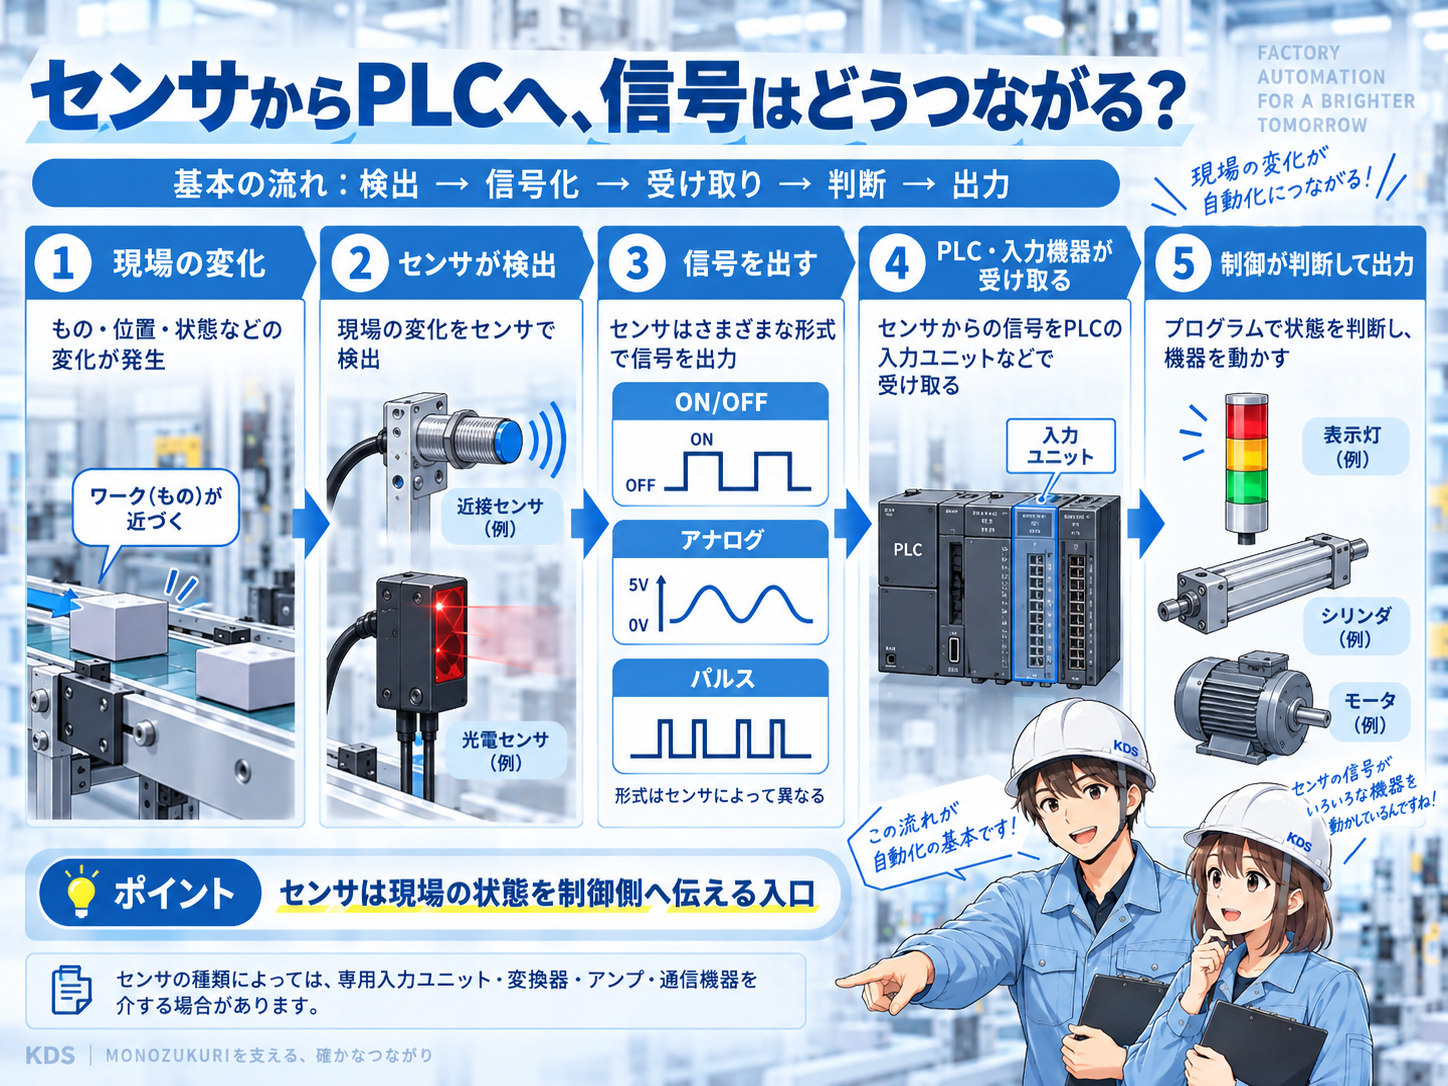
ワーク有無、位置、圧力、温度など、設備側の状態をセンサが捉えます。
ON/OFF、アナログ、パルス、通信データなど、機種に応じた形で情報を出します。
PLC入力ユニットや専用機器が、その信号を受け取ります。
ラダーやプログラムが複数の条件を組み合わせ、出力するかを判断します。
「センサ」は非常に広い言葉です。まずは、何を検出するか・どんな原理かで大きく分けると整理しやすくなります。
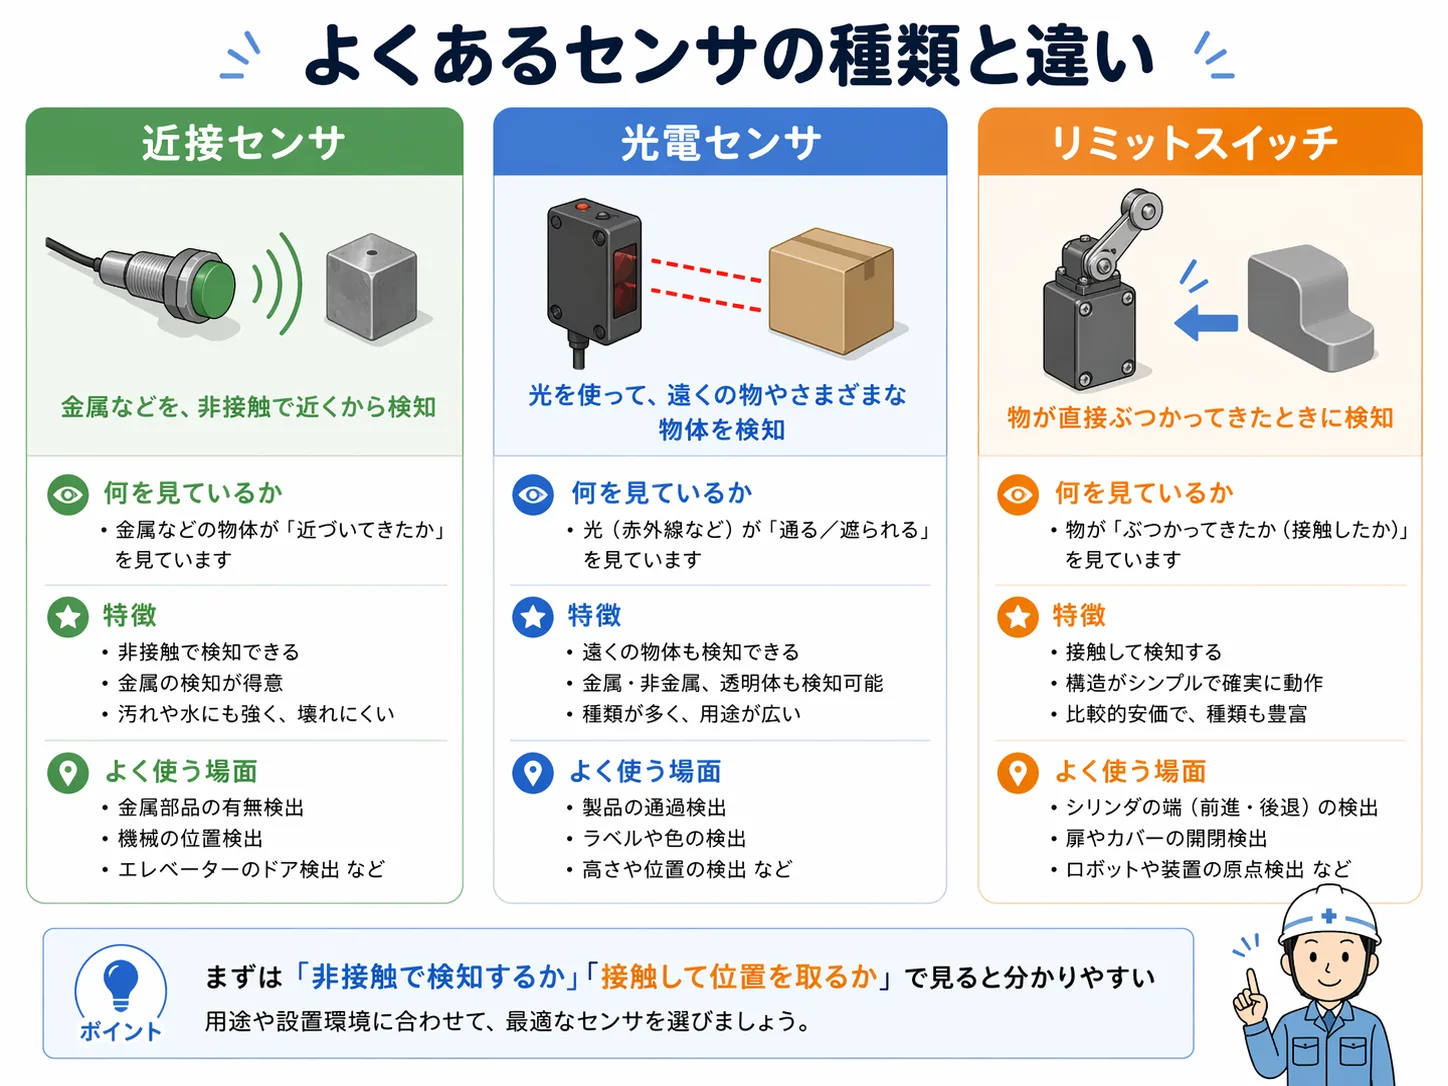
| 種類 | 主に何を見るか | 特徴 | 確認したいポイント |
|---|---|---|---|
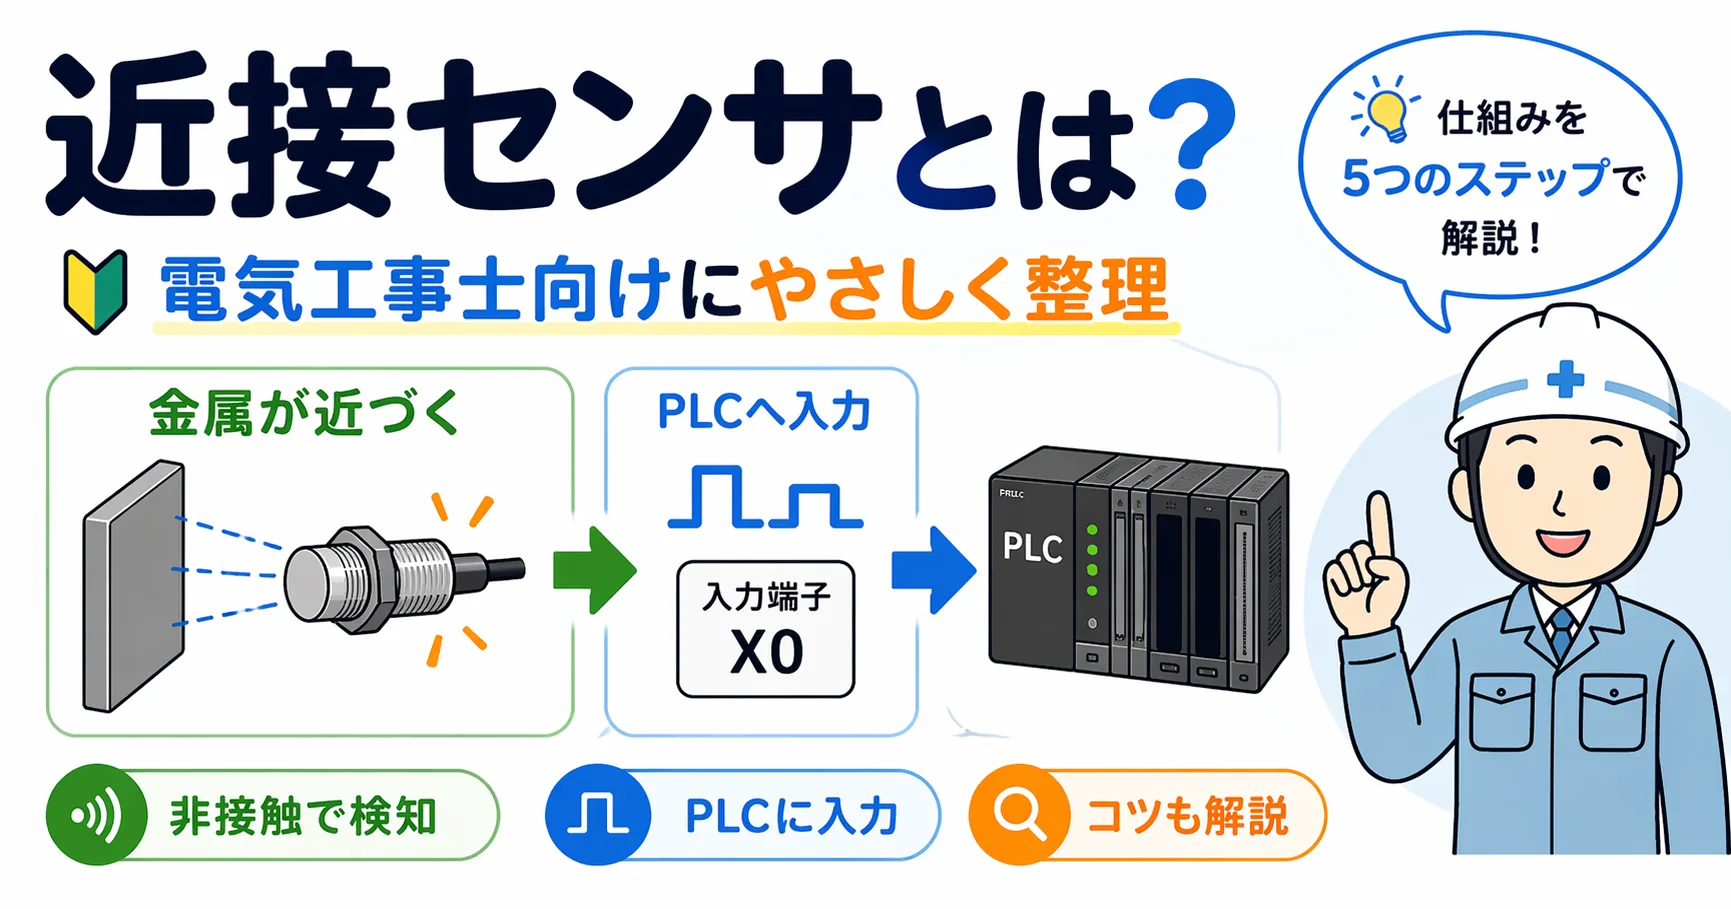
| 近接センサ | 物体の接近・有無 | 非接触。誘導形では金属検出が代表的 | 対象物の材質、検出距離、周囲金属、取付条件 |
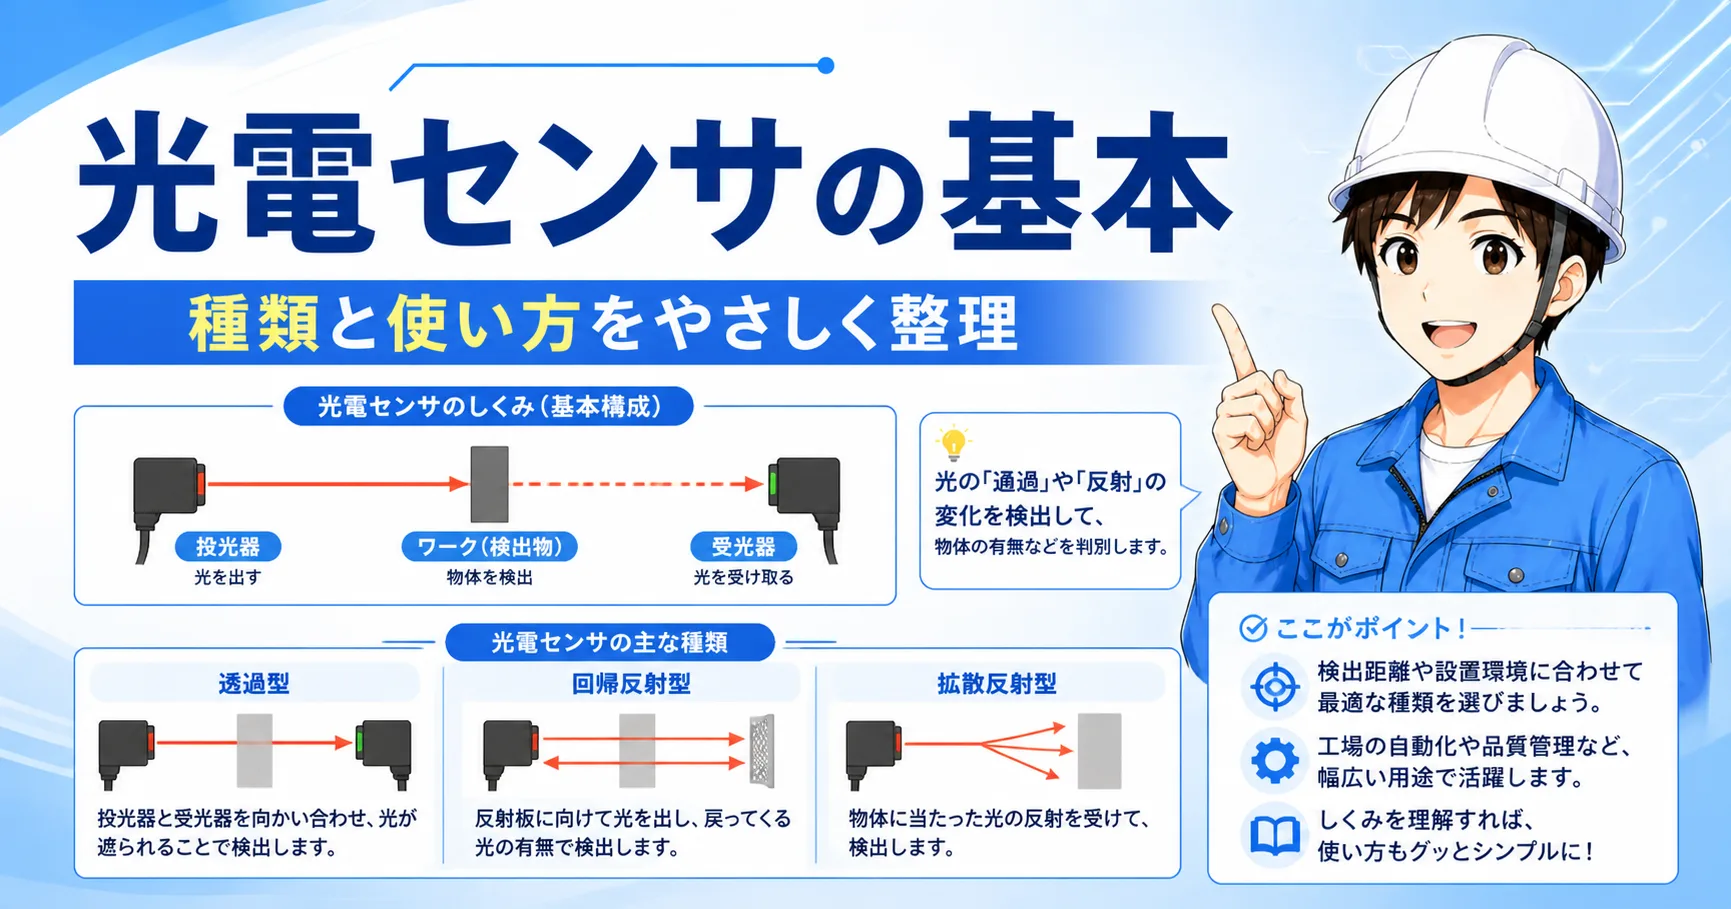
| 光電センサ | 遮光・反射など光量の変化 | 非接触。透過形・回帰反射形・反射形などがある | 検出方式、光軸、対象物、汚れ、外乱光 |
| リミットスイッチ | 機械的な到達・位置 | アクチュエータが物体に接触して動作する | 当たり方、取付、動作位置、復帰、環境 |
| 磁気・リード系 | 磁石の位置 | エアシリンダのピストン位置確認などで使われる | 対応機器、取付位置、応差、周囲磁界 |
| 圧力・流量・温度など | 物理量 | スイッチ出力だけでなく連続値を扱う機種もある | 測定範囲、単位、出力方式、使用環境 |
| エンコーダなど | 回転・位置・速度 | パルスや位置情報として扱う | 分解能、出力方式、受け側インターフェース |
誘導形、静電容量形、磁気式などで検出できる対象や注意点が変わります。「近接センサなら何でも同じ」と考えず、対象型式の公式仕様を確認します。
センサをPLCへつなげて考える時は、検出原理だけでなくどんな信号を出すかも重要です。
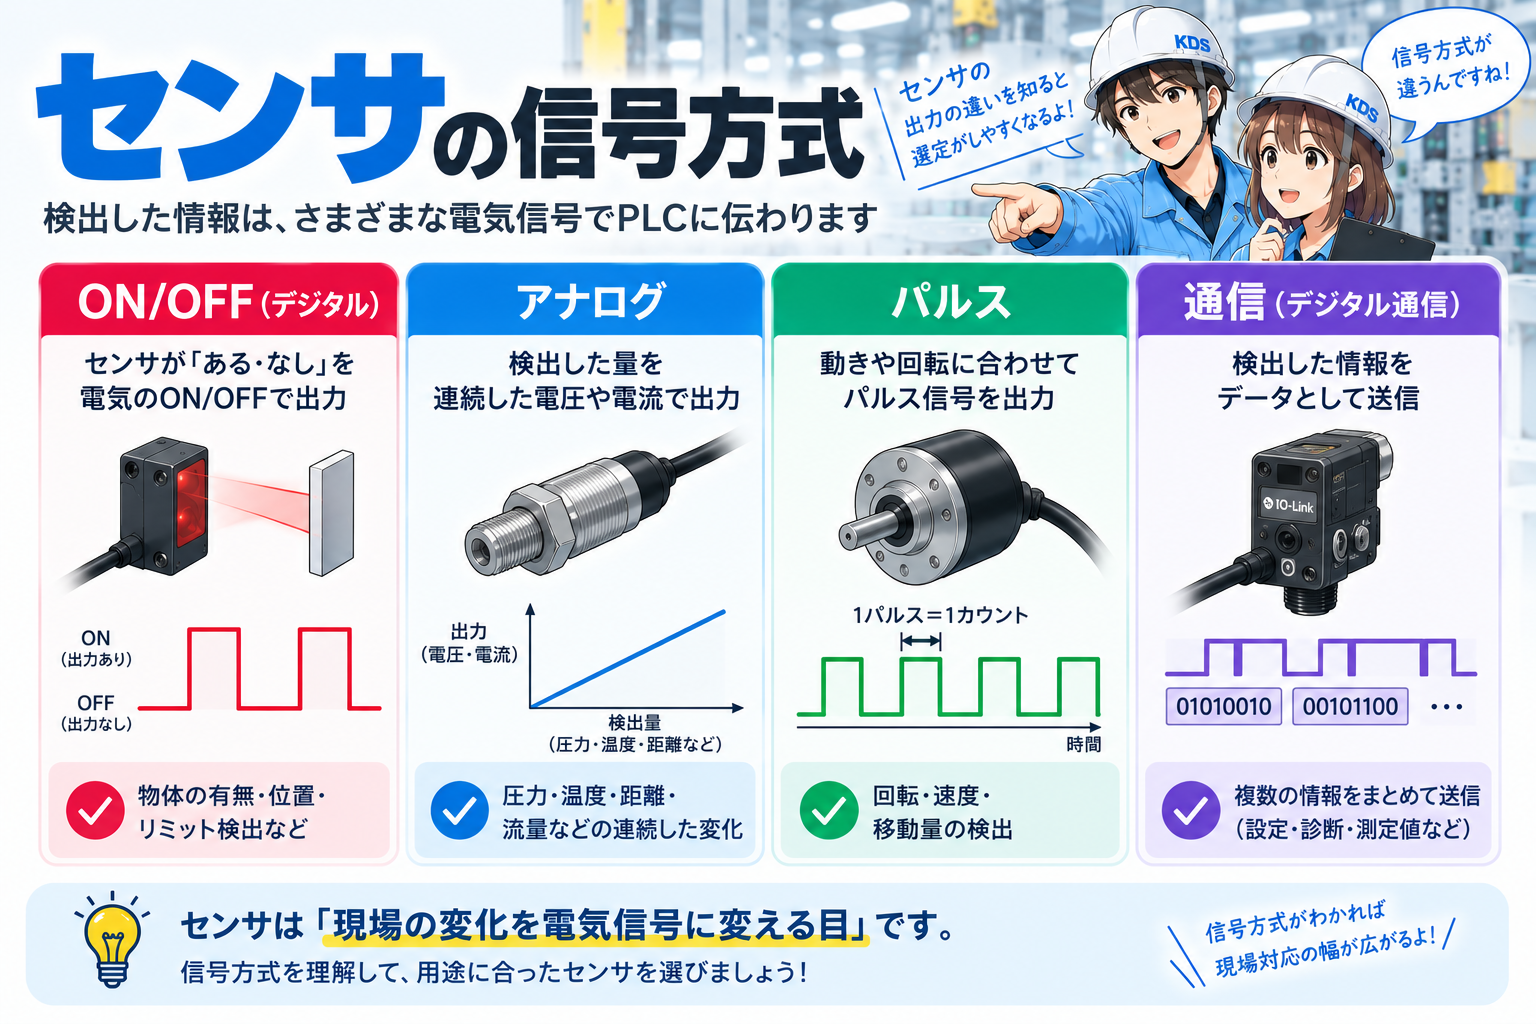
物がある・ない、位置に到達した・していない、など2状態で扱う信号です。
圧力や温度などを連続値として扱います。対応する入力方式が必要です。
エンコーダなどではパルスや位置データを受け、回転・速度・位置を扱います。
機種によっては通信で検出値や設定値、診断情報をやり取りします。
NPN / PNPは主にトランジスタ出力の方式、NO / NCは動作時と非動作時の出力状態の考え方、2線式 / 3線式は電源と信号線の構成に関わる分類です。これらは同じ意味ではありません。交換や選定では、センサ側だけでなくPLC入力側との組み合わせを確認します。
一般的な配色例はありますが、型式・メーカー・接続方式によって異なる場合があります。現物の型式と公式配線図を基準にしてください。
詳しくは、NPN / PNPの違い、2線式・3線式センサの違いで個別に整理しています。
センサ選定では「検出できるか」だけでは不十分です。設備へ取り付けた状態で安定して使え、制御側が正しく受け取れるかまで確認します。
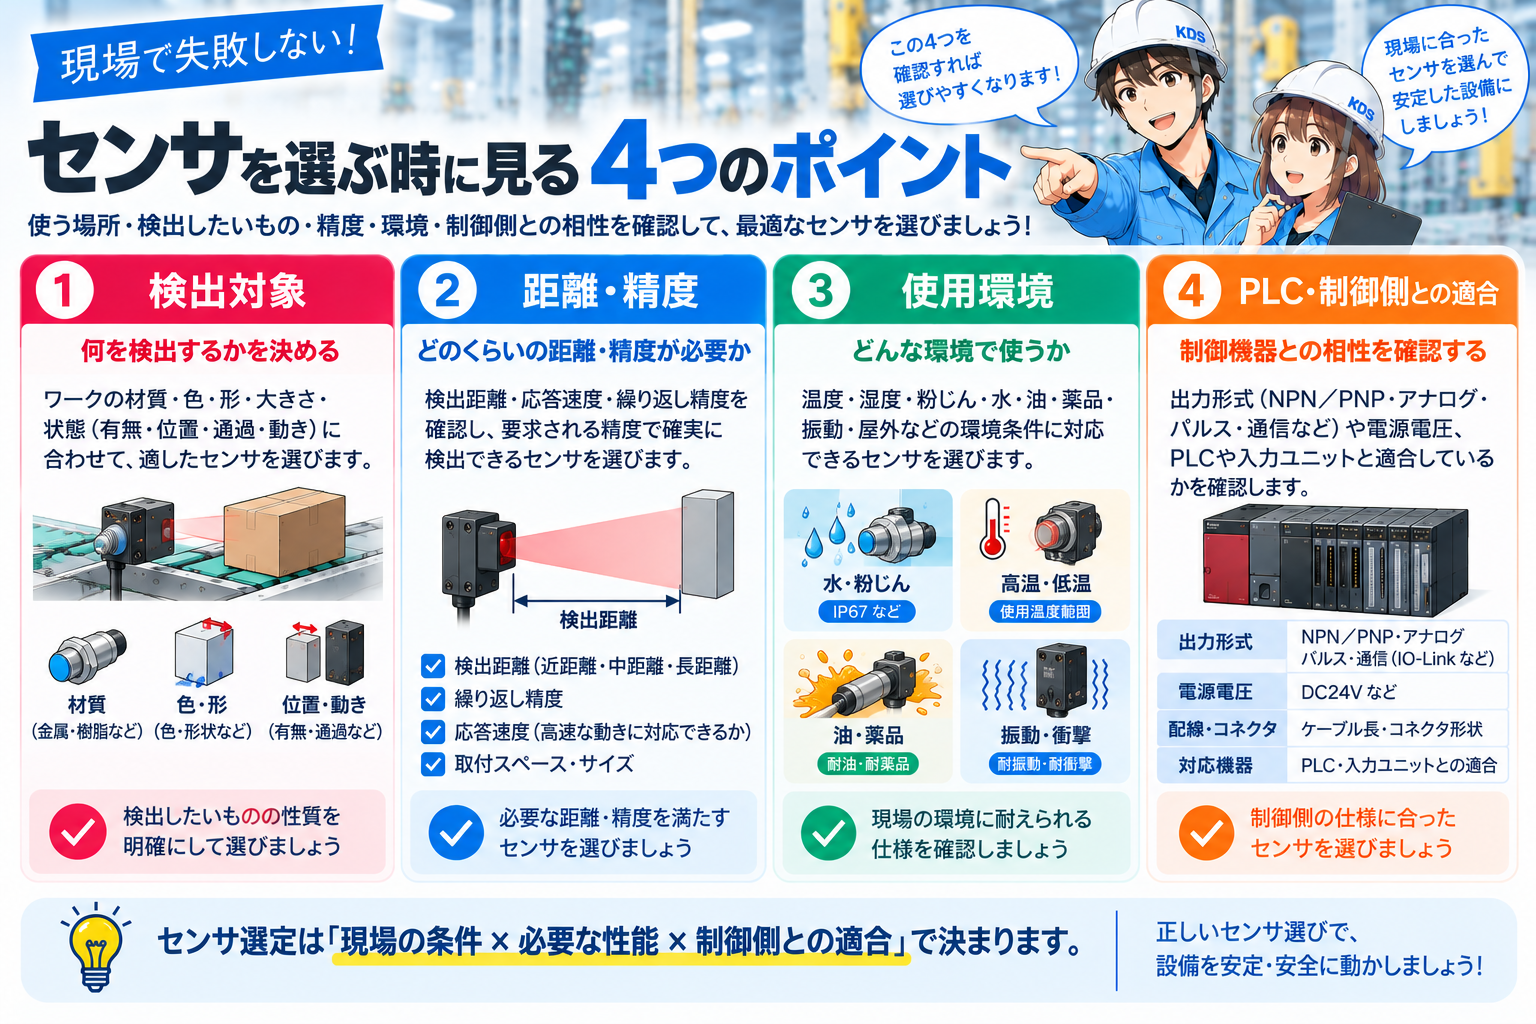
材質、色、形状、大きさ、位置、物理量など、対象を先に整理します。
必要な検出距離、繰り返し精度、応答性を対象機種の仕様で確認します。
水、油、粉塵、温度、振動、周囲金属、外乱光などの影響を確認します。
電源、出力方式、入力方式、必要な専用ユニットや通信方式の適合を確認します。
人の保護など安全機能に使う機器は、一般の検出用センサとは要求が異なります。設備の安全回路・リスク評価・対象機器の安全仕様に従って選定します。
センサの不具合は、センサ本体だけでなく、対象物、取付、電源・配線、入力側、制御条件まで含めて切り分けます。原因を一か所に決めつけないことが重要です。
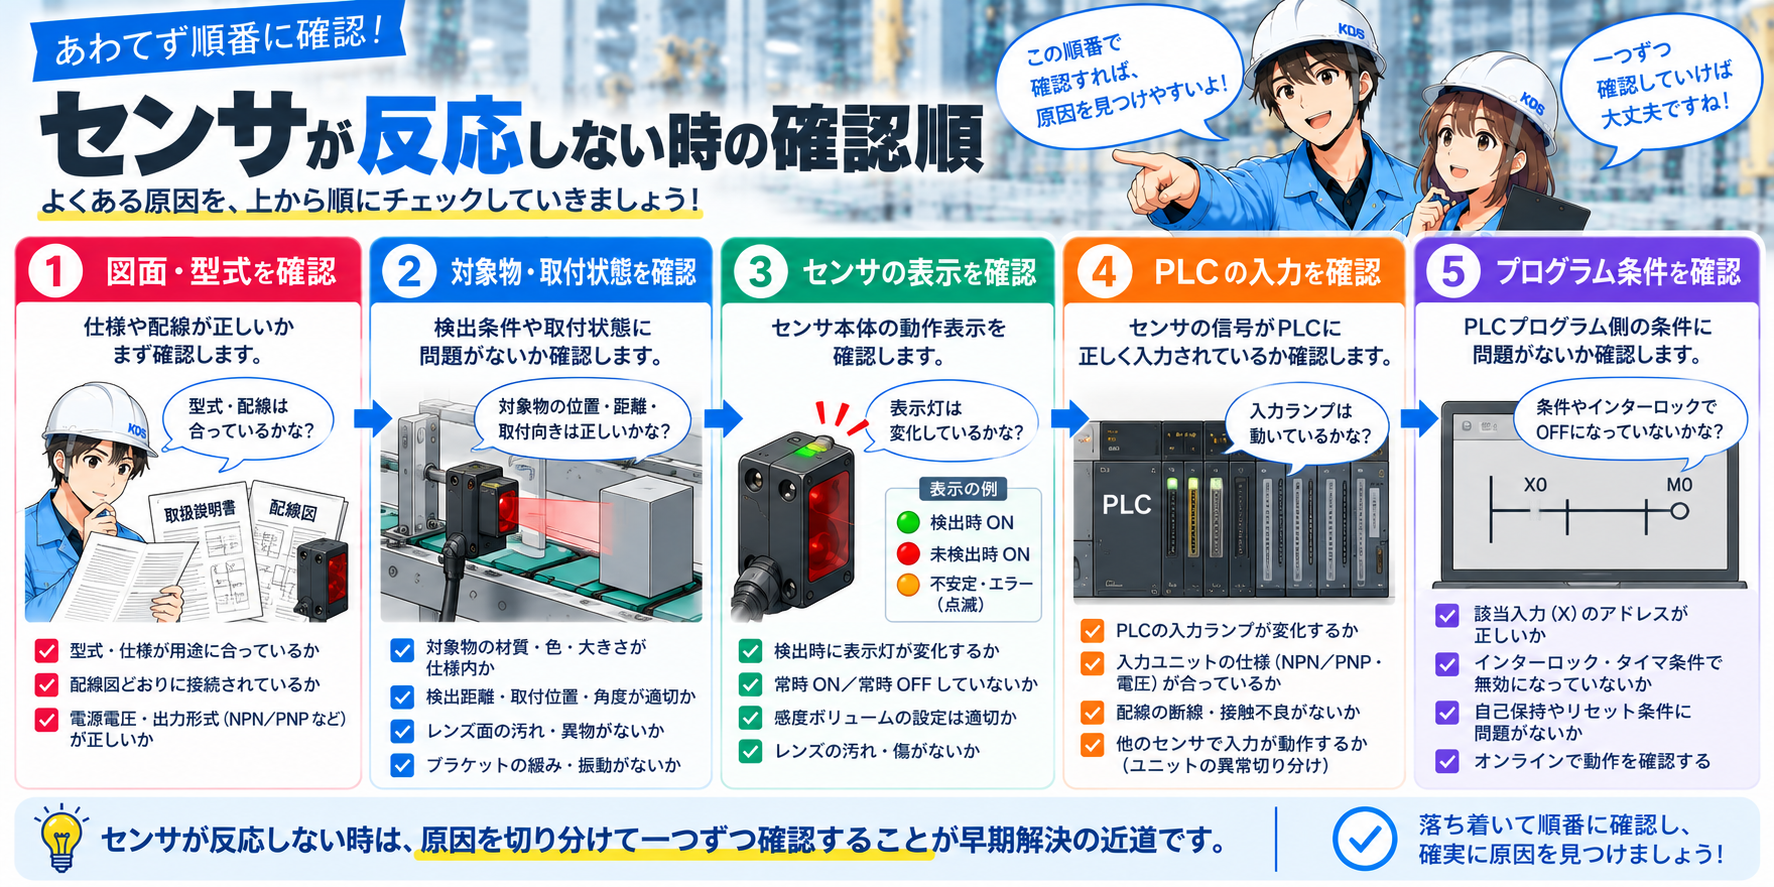
センサ本体の表示、出力信号、PLC入力、プログラム上の条件は別の確認点です。順番に分けて見ると、故障箇所を絞りやすくなります。
信号方式によってはアナログ入力、専用カウンタ、変換器、通信ユニットなどが必要です。
電源、出力方式、検出距離、動作モード、配線、環境仕様が異なることがあります。
方式によって検出対象が異なります。代表的な誘導形では金属が主な検出対象です。
PLCは複数条件を組み合わせて判断するため、他の許可条件やインターロックも確認が必要です。
センサは設備の動作条件に直結することがあります。位置調整や交換で状態が変わると、意図せず次の動作条件が成立する可能性があります。
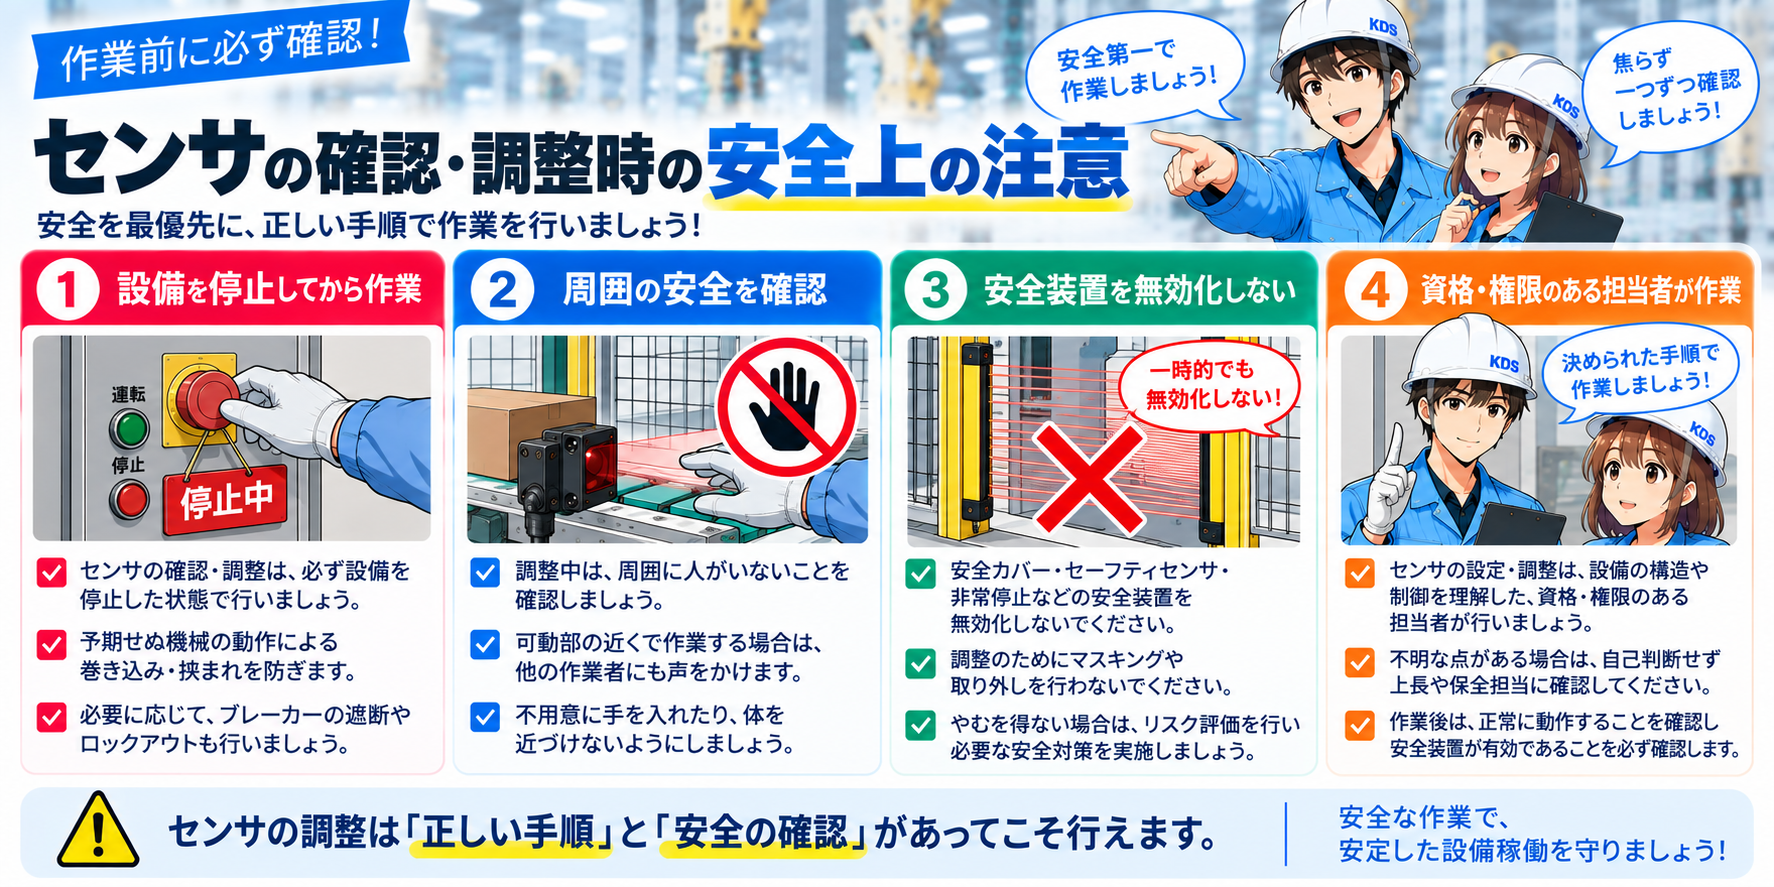
作業は設備の安全手順に従い、必要な停止・電源遮断措置を行います。通電状態での電気的な切り分けが必要な場合は、資格・権限・設備ごとの安全手順を満たす担当者が実施してください。
センサは、物の有無や位置だけでなく、圧力・温度・回転などさまざまな状態や物理量を検出する機器の総称です。PLC設備では、その情報が入力側の判断材料になります。
まずは「何を検出しているか」「どんな信号を出すか」「PLCや受け側は何か」の3点で見ると、種類が増えても整理しやすくなります。
センサ名を暗記するより、検出対象・検出原理・信号方式・受け側の4つをつなげて考えることが大切です。個別の近接・光電・NPN/PNP・2線式/3線式は関連記事で深掘りできます。
今後の記事づくりの参考にします。どちらかを選ぶだけで回答できます。
回答は匿名で集計し、個人情報の入力はありません。